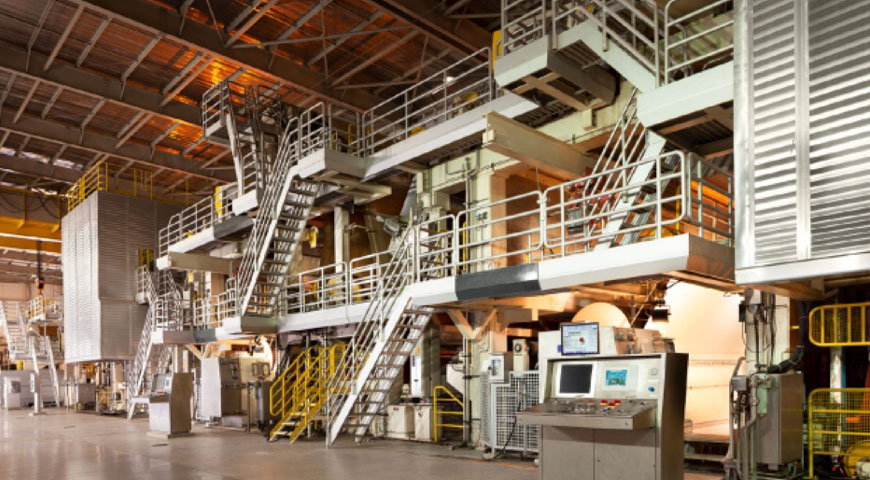
Jak složení vláken formuje výkon základního papíru
Vláknitý materiál používaný při výrobě základní papír má přímý vliv na tuhost, hladkost povrchu a na to, jak dobře plech přijímá PE nebo PLA povlak po proudu. Většina potravinářského základního papíru pro kelímky a misky se vyrábí z panenská bělená sulfátová buničina — buď měkké dřevo (dlouhé vlákno) nebo tvrdé dřevo (krátké vlákno), nebo směs obou.
Vlákna z měkkého dřeva přispívají k pevnosti v tahu a odolnosti proti roztržení, což je důležité při vysokorychlostním tváření. Vlákna z tvrdého dřeva zlepšují hladkost povrchu a stejnoměrnost formování, čímž snižují defekty povlaku, jako jsou dírky. Typická směs materiálu pro zásobování šálků 70–80 % tvrdého dřeva a 20–30 % měkkého dřeva , i když se to posouvá směrem k vyššímu obsahu měkkého dřeva, když je vyžadována zvýšená tuhost – například u velkoformátových misek s gramáží nad 300 g/m2.
Obsah recyklované vlákniny je stále více vyžadován značkami, které sledují cíle udržitelnosti, ale jeho použití v aplikacích pro styk s potravinami zůstává přísně regulováno. Většina jurisdikcí vyžaduje pro vrstvu, která přichází do styku s potravinami, panenské vlákno s recyklovaným obsahem omezeným na vnitřní vrstvu, která se nedotýká produktu.
Rozsahy gramáže a jejich přizpůsobení konečnému použití
Výběr správné gramáže je jedním z nejdůslednějších rozhodnutí ve specifikaci poháru a misky. Níže je uveden praktický odkaz na běžné formáty balení potravin:
| Aplikace | Doporučená gramáž (gsm) | Klíčový požadavek |
|---|---|---|
| Šálek na studené nápoje (jednostěnný) | 170–200 | Hladký povrch pro tisk |
| Hrnek na horké nápoje (jednostěnný) | 200–230 | Tuhost za tepla |
| Miska na polévku / nudle | 250–350 | Strukturální integrita při naplnění |
| Krabice na jídlo / véčko | 300–400 | Stohovací pevnost |
Určení gramáže, která je příliš nízká na to, aby ušetřila náklady na materiál, je chybná ekonomika – obvykle vede ke zvýšenému počtu zmetků na formovací lince a stížnostem zákazníků na deformaci pohárku v terénu.
Klížení povrchu a jeho vliv na přilnavost nátěru
Základní papír určený pro vytlačování PE nebo PLA prochází během procesu výroby papíru povrchovým klížením – krokem, při kterém se na povrch listu nanáší tenká vrstva škrobu nebo syntetického klížidla. Tato úprava slouží ke dvěma účelům: snižuje poréznost povrchu, aby se zabránilo nadměrné penetraci PE během vytlačování, a zlepšuje adhezní vazbu mezi papírovým substrátem a krycí vrstvou.
Nedostatečná velikost povrchu vede k delaminace povlaku — režim selhání, kdy se vrstva PE odděluje od papíru při tepelném namáhání nebo mechanickém ohýbání. To je zvláště problematické v oblastech bočních stěn pohárků, kde je papír ohýbán a tepelně svařován současně během tvarování. Kupující by si měli vyžádat údaje o hladině povrchového klížení (obvykle uváděné jako odběr povrchového škrobu v g/m²) jako součást vstupní kontroly kvality pro každého nového dodavatele základního papíru.
Obsah vlhkosti: Skrytá proměnná ve zpracování Roll-to-Roll
Základní papír je hygroskopický – neustále si vyměňuje vlhkost s okolním prostředím. Cílový obsah vlhkosti v místě potahování nebo přeměny je typicky 6–8 % . Role mimo tento rozsah vytvářejí předvídatelné, ale často přehlížené problémy:
- Přesušený papír (<5 %) se stává křehkým, což zvyšuje riziko popraskání hran během odvíjení a vysekávání za vysokého napětí.
- Přemočený papír (>9 %) generuje páru ve vytlačovací štěrbině, což způsobuje defekty puchýřů v PE povlaku a poruchy přilnavosti, které nelze zjistit, dokud kalíšek při používání neprosakuje.
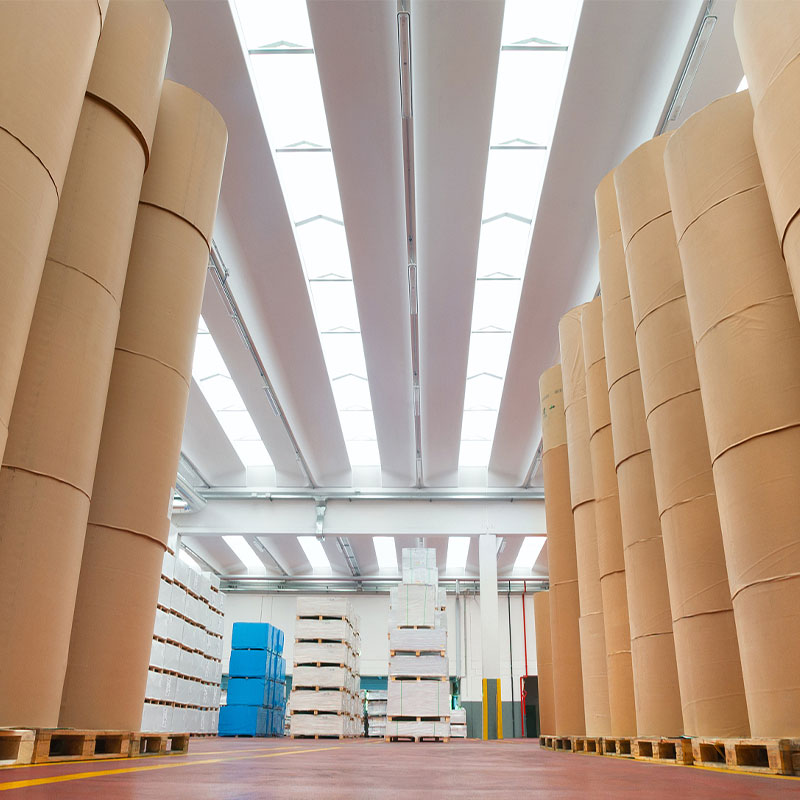
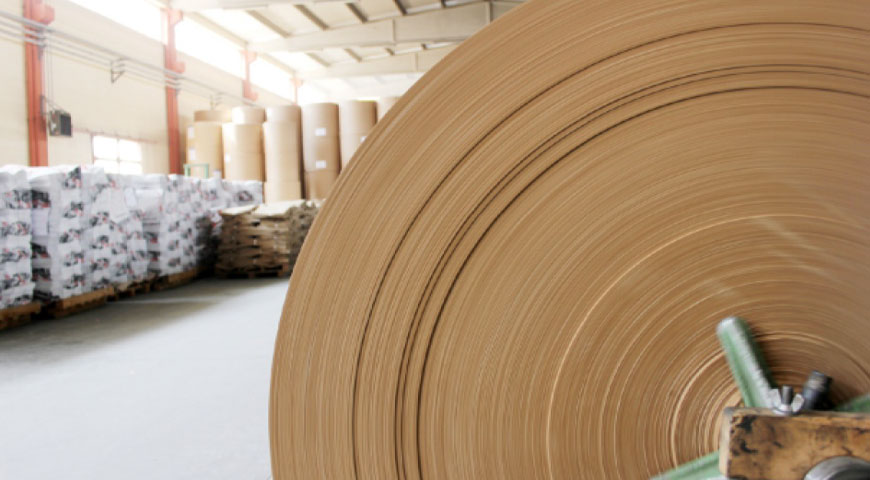
Role by měly být skladovány na konci (nikdy naplocho) v klimatizovaných skladech a spotřebovány uvnitř 90 dní výroby pro optimální konzistenci zpracování. Vše odchozí podmiňujeme základní papír roluje podle ověřených hodnot vlhkosti před expedicí, čímž se omezuje odstávka zákaznických linek způsobená variabilitou materiálu.